Você já parou para calcular exatamente quanto custa, de fato, 1 hora de uma máquina parada na sua linha de produção? Se você baseia seus cálculos apenas no salário do operador ocioso e na energia elétrica que deixou de ser consumida naquele período, prepare-se para um choque de realidade. Existe um “custo invisível” corroendo silenciosamente a margem de lucro da sua empresa todos os dias, e a esmagadora maioria dos gestores industriais só percebe a gravidade da situação quando o balanço financeiro no final do mês não fecha.
Estudos recentes e alarmantes revelam que o tempo de inatividade não planejado (unplanned downtime) é o maior e mais agressivo predador da lucratividade na indústria moderna. Mas quão grande é esse predador?
Neste artigo, vamos revelar a anatomia desse prejuízo oculto, destrinchar as estatísticas assustadoras do setor de manufatura e mostrar o caminho definitivo para transformar o monitoramento de máquinas na sua maior e mais rentável vantagem competitiva.
Muitos gestores encaram pequenas paradas de 10 ou 15 minutos como parte “normal” do processo produtivo. Porém, os dados mostram uma realidade assustadora. De acordo com o relatório True Cost of Downtime 2024 da Siemens, as 500 maiores empresas do mundo perdem, juntas, cerca de US$ 1,4 trilhão anualmente devido a paradas não planejadas de equipamentos. Isso representa, em média, 11% de suas receitas totais evaporando no ar.
A pesquisa da Aberdeen Research complementa esse pesadelo financeiro: na indústria de manufatura, o custo de uma hora de parada não planejada atinge a assombrosa média de US$ 260.000. Em setores mais críticos, como o automotivo, esse valor pode ultrapassar US$ 2 milhões por hora.
Mas vamos trazer isso para a realidade da sua fábrica, seja ela de pequeno, médio ou grande porte. Quando uma máquina CNC para inesperadamente, o prejuízo não é linear; ele é exponencial. O custo invisível se divide em várias camadas profundas:
1. Custos Diretos de Produção: A perda imediata. Menos peças fabricadas significa menos produtos faturados no final do mês.
2. Custos Trabalhistas Inúteis: Operadores, supervisores e equipes de manutenção continuam recebendo seus salários normalmente enquanto aguardam a resolução do problema. Horas extras caríssimas costumam ser necessárias para compensar o atraso gerado.
3. Custos de Estoque e Logística (Efeito Cascata): Gargalos em uma única máquina afetam todas as etapas seguintes. O estoque de peças em processo (WIP) acumula de forma desordenada, enquanto a expedição fica ociosa esperando o produto final.
4. Multas Contratuais e Reputação Destruída: Atrasos na entrega geram multas severas e, o pior de tudo, a quebra de confiança do seu cliente. Um cliente perdido para a concorrência por falha de prazo é um custo incalculável e, muitas vezes, irreversível.
Cada minuto que um operador passa longe da máquina procurando uma ferramenta, esperando um programa CNC carregar ou aguardando a equipe de manutenção, é literalmente dinheiro escorrendo pelo ralo da sua empresa.
Na tentativa de controlar a produção e estancar as perdas, a maioria das indústrias de ponta adota o OEE (Eficiência Global do Equipamento). O OEE é calculado multiplicando três fatores fundamentais: Disponibilidade x Performance x Qualidade.
A lógica matemática por trás do OEE é implacável: se a Disponibilidade for zero (ou seja, a máquina está parada), o seu OEE será inevitavelmente zero. Não importa absolutamente nada se a sua máquina é a mais rápida do mercado (Performance) ou se ela nunca produz peças com refugo (Qualidade). Uma máquina de alta tecnologia desligada ou parada tem a mesma utilidade prática de um peso de papel gigante.
O grande problema não está na fórmula do OEE, mas sim em como as fábricas medem essa disponibilidade no dia a dia.
Se a sua empresa ainda depende de planilhas de papel, pranchetas sujas de graxa ou operadores digitando códigos de parada no final do turno, você está tomando decisões gerenciais baseadas em ficção. O apontamento manual é falho por natureza:
* Falta de precisão: O operador naturalmente arredonda os tempos (uma parada de 17 minutos vira “10 minutos”).
* Atraso na informação: O gestor só descobre que a máquina ficou parada por horas quando o turno já acabou e o prejuízo já foi consolidado.
* Viés humano: Ninguém gosta de relatar que a máquina ficou parada por um erro operacional ou negligência.
Para estancar a perda de milhares de reais por mês, você precisa de dados puros, imparciais, precisos e, acima de tudo, em tempo real. É exatamente aqui que a mágica da automação de dados entra em cena para salvar seus lucros.
Para dominar o chão de fábrica, eliminar o custo invisível das máquinas paradas e elevar sua produtividade a níveis globais, a tecnologia é sua única aliada viável. A suíte de softwares da CIMCO é o padrão ouro mundial em comunicação CNC e coleta de dados de manufatura. Juntos, o CIMCO MDC-Max e o CIMCO DNC-Max formam um ecossistema digital à prova de falhas.
O CIMCO MDC-Max (Manufacturing Data Collection) é um software robusto de monitoramento de máquinas em tempo real que acaba de vez com a adivinhação. Ele coleta dados diretamente do comando da máquina CNC, seja via Ethernet, conexões wireless, ou utilizando protocolos modernos como MTConnect, Fanuc FOCAS, e Haas M-Net.
O que o MDC-Max faz, na prática, pela sua fábrica?
* Monitoramento em Tempo Real (Live Screens): Monitores espalhados pela fábrica ou acessíveis via smartphone/tablet mostram instantaneamente o status exato de cada máquina (Operando, Parada, Em Setup, Aguardando Manutenção).
* Cálculo de OEE 100% Automático: O software cruza os dados de tempo de ciclo, contagem de peças produzidas e refugo para entregar o OEE exato, sem nenhuma intervenção humana [1.1 4].
* Dashboards Históricos e Relatórios Avançados: Identifique padrões ocultos. Por que a máquina 3 sempre apresenta falhas nas tardes de sexta-feira? O MDC-Max revela os gargalos profundos para que você atue diretamente na causa raiz do problema.
* Alertas Imediatos: Se uma máquina essencial para a produção parar, o supervisor recebe um alerta imediato no celular. O tempo de reação da equipe passa de horas para meros segundos.
Muitas paradas improdutivas ocorrem simplesmente porque o operador precisa caminhar pelo chão de fábrica até o computador central, procurar o programa NC correto, colocá-lo em um pendrive (sujeito a vírus) e voltar para a máquina. Esse trânsito é desperdício puro de tempo e dinheiro.
O CIMCO DNC-Max é a solução definitiva de comunicação (Direct Numerical Control). Ele gerencia a transferência de programas NC para todas as suas máquinas, simultaneamente e com segurança extrema.
* Solicitação Remota: O operador pode chamar o programa de usinagem diretamente do painel da máquina CNC, ou utilizando um leitor de código de barras, sem dar um único passo para longe do seu posto.
* Compatibilidade Total e Absoluta: Não importa se você tem máquinas novíssimas conectadas em rede Ethernet ou controles seriais antigos (RS-232); o DNC-Max conecta todas elas em um único sistema centralizado e organizado.
* Integração Perfeita: O DNC-Max trabalha em perfeita sincronia com o MDC-Max. Enquanto um envia o programa com segurança, o outro monitora o tempo de ciclo, a eficiência e o status da máquina.
Investir em monitoramento avançado de máquinas não é um custo; é a recuperação imediata de um dinheiro que já é seu, mas que está sendo roubado todos os dias pela ineficiência invisível. Ao implementar o CIMCO MDC-Max e o DNC-Max, as indústrias experimentam mudanças drásticas e mensuráveis:
1. Aumento Imediato de Produtividade: Só o fato de a produção estar sendo monitorada em tempo real e de forma transparente costuma aumentar a eficiência geral em 10% a 20% logo nos primeiros meses de uso.
2. Manutenção Proativa e Inteligente: Com dados precisos de tempo de uso e ciclos de máquina, a equipe de manutenção pode atuar preventivamente antes que a quebra ocorra, evitando as caríssimas “paradas emergenciais” que destroem o cronograma.
3. Decisões Baseadas em Fatos (Data-Driven): Ao invés de reuniões baseadas em “eu acho que a máquina parou por falta de material”, o gestor abre o painel do MDC-Max e afirma com certeza: “a máquina parou por 42 minutos esperando material do almoxarifado”. A gestão passa a ser cirúrgica, implacável e altamente eficiente.
O custo invisível das máquinas paradas é uma ameaça silenciosa, mas letal para qualquer negócio. Em um mercado global altamente competitivo, onde as margens de lucro são espremidas diariamente e os prazos são cada vez mais curtos, ignorar o tempo de inatividade não é mais uma opção aceitável. Cada minuto conta, e cada segundo sem produzir é dinheiro perdido para sempre.
A boa notícia é que a tecnologia para estancar essa hemorragia financeira já existe, é acessível e está ao seu alcance. Com a integração do CIMCO MDC-Max e do CIMCO DNC-Max, você elimina o achismo, automatiza a coleta de dados e transforma o seu chão de fábrica em um ambiente de alta performance, 100% previsível e altamente lucrativo.
Pare de perder milhares de reais por mês sem saber. Traga a luz dos dados em tempo real para a sua indústria, capacite sua equipe com as melhores ferramentas do mercado e assuma o controle definitivo da sua produção hoje mesmo. O seu balanço financeiro no final do mês vai agradecer.
Uma das atividades mais comuns e necessárias no processo de corte, dobra e repuxo, é a eletroerosão a fio.
A construção do ferramental sempre implica em algumas operações de corte que podem ser mais ou menos complexas. Algumas delas podem e devem ser automatizadas e as outras podem ter um grande nível de complexidade.
A tecnologia CAD/CAM tem sido tradicionalmente focada em processos de fabricação com retorno significativo do investimento. E, portanto, tem abordado principalmente o projeto e fresamento em 2, 2.5, 4 e 5 eixos.
Mas os processos que poderiam ser chamados de “processos menores”, como o Torno CNC ou a Eletroerosão a Fio, eram considerados produtos complementares. O desenvolvimento do produto foi afetado de acordo com essa ideia.
A construção do ferramental sempre implica em operações de corte, alguma delas são realmente muito complexas.
Outro ponto relevante é a presença de novos produtos chegando ao mercado e usando diferentes canais de venda, como fornecedores de máquinas e distribuidores.
Então geralmente “funcionando bem”, mas apenas para algumas máquinas especiais e / ou configurações, sem suporte e sem possibilidades de atualização.
Com a recessão da indústria de ferramental e a necessidade real de encontrar novos mercados e soluções mostram a indústria de ferramental como a meta natural para o crescimento das vendas e a manutenção da participação de mercado.
Outro aspecto importante desta questão é a crescente necessidade de soluções completas, equilibradas, padronizadas e globais.
Uma vez dentro deste mercado, nos encontramos com a grande questão do eletroerosão a fio CNC. É claramente uma atividade muito importante para a produção de estampos.
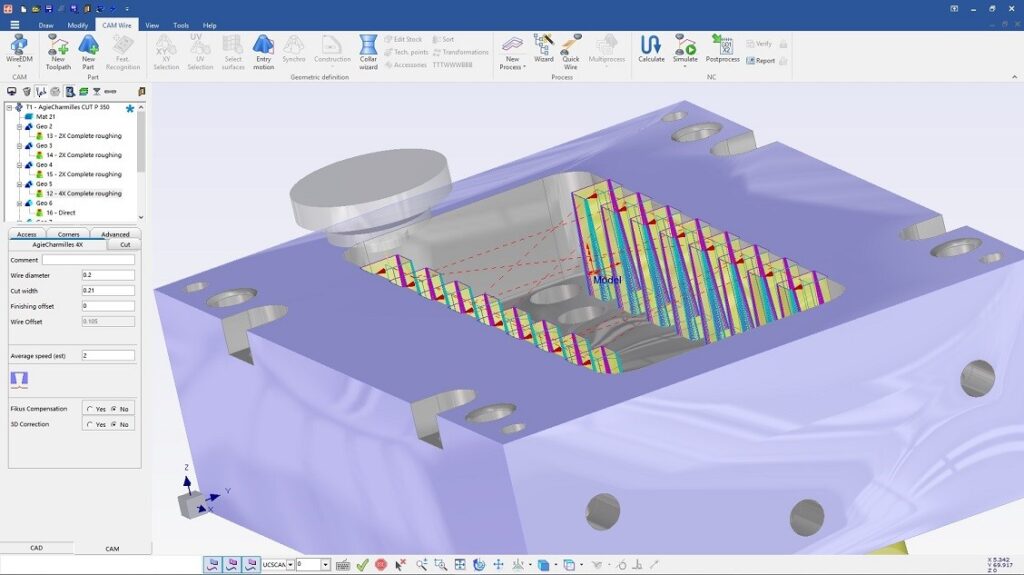
Há alguns aspectos que precisamos esclarecer sobre isso: À primeira vista, pode-se imaginar que o processo de eletroerosão a fio CNC é um processo de produção simples.
Com facilidade de transferir o programa de uma máquina para outra (como para fresamento, simplesmente escolhendo um pós-processador diferente), definição rápida … E estaremos realmente longe da situação real.
Contudo, ser fácil de trabalhar e automatizado deve ser um dos requisitos, mas a capacidade de transferir exige um conhecimento profundo da tecnologia de corte, da máquina e do controle da CNC.
Infelizmente, ou felizmente para as pessoas que conhecem o caminho, não é suficiente escolher outro pós-processador para obter o mesmo resultado da eletroerosão a fio em uma máquina diferente. Exceto por alguns casos muito simples.
Outra premissa é que os cortes, tanto para o ferramental de precisão quanto para a indústria automotiva, podem exigir uma série de mudanças até obter a peça final válida.
Envolvendo processos de corte completos de 2 e 4 eixos, com todas as suas diferentes variações e usando geometria 3D.
Deixando de lado outros aspectos do serviço técnico, também descobrimos que é desejável que os processos de corte possam ser definidos no final do estágio de projeto.
Independentemente de qual possa ser a geometria final. É melhor evitar as dependências do chão de fábrica e as personalizações desnecessárias para desejos pessoais.
Como discutimos anteriormente, é comum encontrar um sistema CAM com alguma funcionalidade CAD vinculada à máquina de eletroerosão a fio EDM CNC. Porque ambos foram comprados juntos sem a opção de escolha.
No entanto, estes sistemas não oferecem a possibilidade de novas ferramentas de programação para máquinas diferentes ou novas e diferentes formas de trabalho.
Três máquinas diferentes significam três softwares diferentes e três maneiras diferentes de trabalhar. Esta não é realmente uma situação confortável.
Assim, solução FIKUS é uma das poucas soluções CAM para eletroerosão a fio. Fornecendo a abordagem correta com todas as máquinas CNC e tecnologias que podem ser encontradas neste campo complexo.
A parceria com o software CAD/CAM CIMATRON, a integração com as máquinas AgieCharmilles (diretamente dentro do CNC), assistentes de parâmetros Sodick / Fanuc / Mitsubishi / Agie Charmilles e a projeção internacional não são coincidência.
O manuseio da geometria de corte, as atualizações geométricas e a rápida análise geométrica CAD (muitas vezes, se torna muito difícil ou impossível dependendo do sistema), automação de procedimentos de corte e assistência tecnológica são simplesmente únicos.
Depois de obter as geometrias de corte, e é justo reconhecer aqui a espetacular e efetiva aplicação CIMATRON DIE para a criação de estampos progressivos.
O FIKUS, não menos espetacular, é capaz de gerar automaticamente a sequência de procedimentos de corte para as peças serem cortadas tendo em conta a tecnologia diferente de cada máquina.
Portanto, os procedimentos de corte personalizados pelo usuário podem ser agrupados em modelos para uso posterior em um trabalho semelhante.
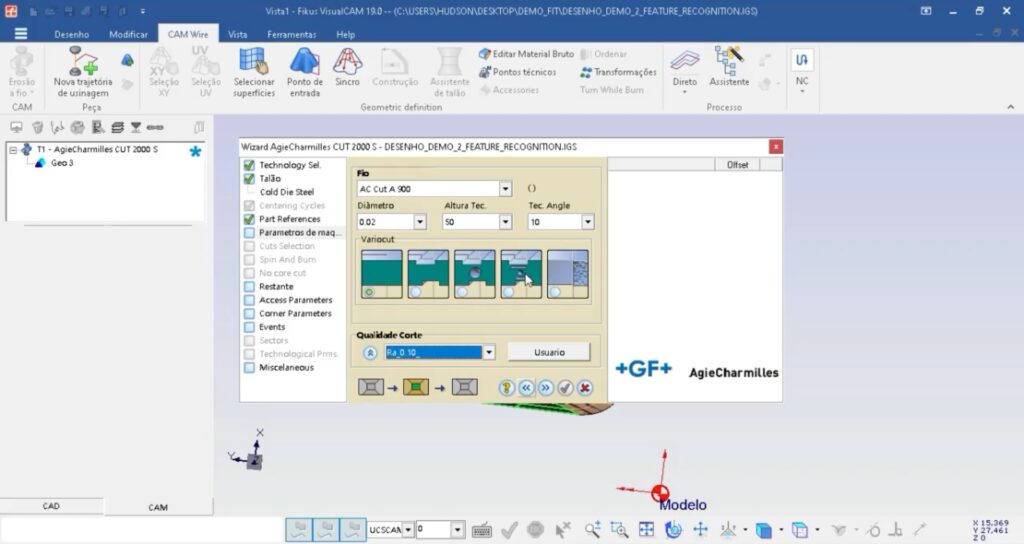
O FIKUS permite que o usuário escolha a tecnologia para a máquina de erosão específica. Uma vez carregada a geometria, seja diretamente no Fikus CAD ou no CIMATRON ™.
Então, o sistema Fikus reconhecerá automaticamente os pontos de entrada (o centro do círculo é o caminho comum), a geometria de corte (elementos simples ou agrupados).
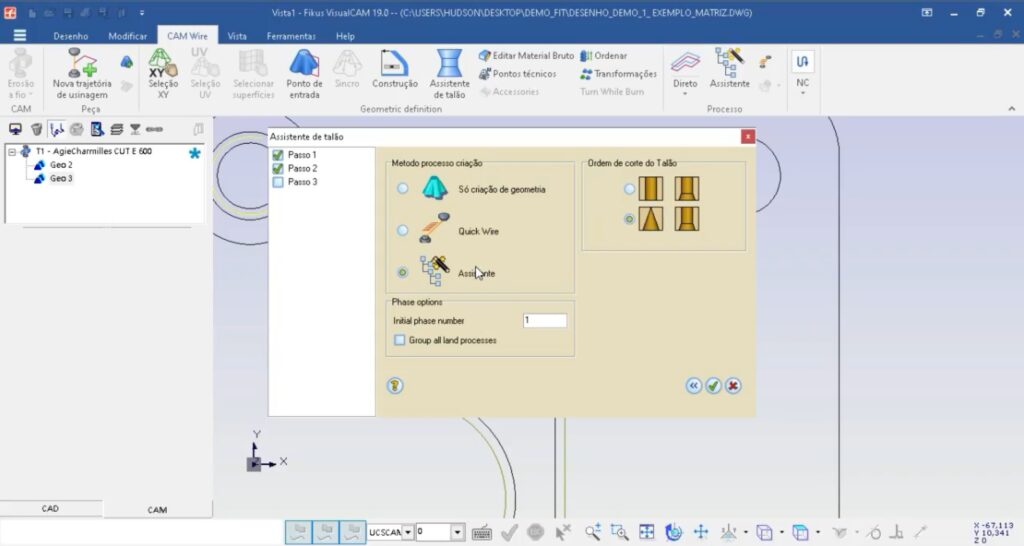
No fim, o Fikus Technology Wizard aplicará a seqüência de procedimentos de corte, de acordo com os parâmetros tecnológicos selecionados (tipos de material e fio, qualidade a ser atingida, altura da peça e outros).
O Fikus Technology Wizard faz tudo automaticamente: Obtém os dados da geometria, lê as informações inseridas pelo usuário e compara tudo com o banco de dados fornecido pelo fabricante da máquina para gerar a sequência de corte correta.
Devemos também enfatizar aqui que o uso do Technology Wizard (assistente de parâmetros de corte) no FIKUS garante que o programa da máquina gerado está correto.
Concluindo, evita erros humanos, tão comuns ao usar as tabelas da máquina de eletroerosão a fio CNC, de forma manual. E não menos importante, todo o trabalho é feito em apenas alguns segundos.